




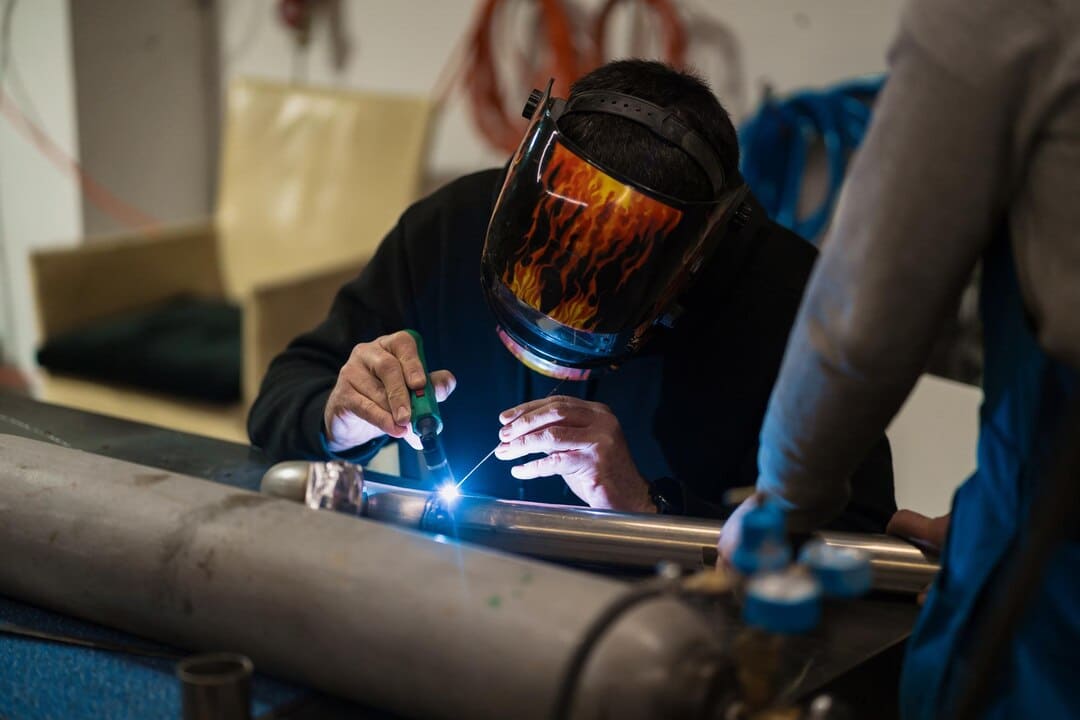

Контроль качества сварки — обязательный этап производственного процесса, потому что невыявленный дефект сварного шва может привести к разрушению конструкции под рабочей нагрузкой. Для ОТК, мастера и инженера по качеству это значит систему проверок на входе, в процессе и на приемке, с понятными методами, критериями и документированием по каждому этапу. ГОСТ Р ИСО 6520-1-2012 классифицирует дефекты геометрии и сплошности в сварке плавлением, а ГОСТ 3242-79 закрепляет методы контроля качества сварных соединений и область их применения. Сверьте, какие контрольные точки, методы неразрушающего контроля и действующие ГОСТы вы используете на своих изделиях уже сейчас.
На производстве качество сварки нельзя оценивать только по внешнему виду готового шва или по итогам приемки, ведь ошибки возникают на разных этапах. Поэтому для предприятия важна система проверок, в которой заранее определены методы, ответственные, порядок документирования и критерии оценки результата.
В статье разберем, как выстраивается контроль качества сварки, какие методы применяют на производстве, какие ГОСТы использовать и как организовать системную фиксацию результатов с помощью чек-листов.
Этапы контроля качества сварки: входной, операционный, приемочный
Входной этап обычно включает проверку основного металла, сварочных материалов, сопроводительной документации, маркировки, условий хранения и подготовки оборудования. Для ОТК и мастера это важно потому, что часть дефектов сварных швов формируется еще до начала процесса: из-за неправильного материала, нарушенной подготовки кромок, загрязнений, неподходящих режимов или изношенной оснастки. На практике именно входной этап задает базу для дальнейшего контроля качества сварки и сварных соединений.
Операционный этап нужен в процессе выполнения работы. На этом уровне смотрят:
- соблюдение технологии;
- последовательность операций;
- параметры режима;
- подготовку стыка;
- геометрию сборки;
- состояние оборудования;
- промежуточные результаты по контрольным точкам.
Для производства это важный этап с точки зрения профилактики. Здесь дефект еще можно остановить до того, как он уйдет в следующую операцию, покраску, сборку или монтаж.
Приемочный этап нужен уже после завершения шва или узла. Его задача — подтвердить соответствие соединения требованиям чертежа, технологической документации и нормативных документов по конкретному изделию.
Читайте также: Человеческий фактор на производстве: как снизить риски через чек-листы
Методы контроля сварных соединений: классификация
Методы контроля сварных соединений делят на две большие группы: неразрушающие и разрушающие. В производственной практике методы контроля качества сварных соединений не конкурируют между собой. Они решают разные задачи и обычно применяются в связке.
Неразрушающие методы контроля качества сварных соединений
Неразрушающие методы применяют тогда, когда нужно оценить состояние шва без вырезки образца и без повреждения изделия. На производстве их выбирают по типу конструкции, доступу к зоне проверки, материалу и характеру возможных дефектов.
Визуальный и измерительный (ВИК)
Визуальный и измерительный контроль, или ВИК, — базовый уровень проверки, который обязателен почти всегда. Его проводят до применения более сложных методов и после выполнения шва. По ГОСТ Р ИСО 17637-2024 визуальный метод контроля соединений, выполненных сваркой плавлением, относится к неразрушающему контролю и применяется для оценки поверхности, формы шва, наличия подрезов, прожогов, наплывов, смещений, несоответствия геометрии и других видимых признаков. Для ОТК это первая линия отбора: часть дефектов сварных швов выявляется именно на этом уровне.
Часть дефектов видна невооружённым глазом при достаточном освещении — прожоги, крупные наплывы, значительные подрезы, смещение кромок. Но поверхностные микротрещины и мелкие поры на глаз не отличить от допустимой шероховатости, поэтому для них нужны оптические приборы — лупа измерительная с подсветкой, а на тёмных, необработанных поверхностях углеродистых сталей без зачистки — дополнительное освещение и увеличение, иначе часть дефектов просто не будет видна на фоне цвета металла.
Измерительная часть ВИК опирается на конкретный инструментарий, а не на глазомер: шаблон сварщика УШС-3 — основной инструмент для измерения высоты усиления шва (0–5 мм по шкале шаблона), ширины и притупления шва (0–50 мм), глубины подреза, углов разделки кромок и зазоров между деталями; штангенциркуль — для замера геометрии там, где нужна точность за пределами шкал шаблона, в том числе на нестандартных сечениях; микрометр — для измерения высоты усиления шва и глубины подрезов там, где шаблона сварщика недостаточно для точного замера, например при контроле тонколистовых конструкций; лупа измерительная — для выявления и замера поверхностных микротрещин и пор, которые не различимы без увеличения. Все измерения соотносят с допусками по чертежу и требованиями ГОСТ Р ИСО 17637-2024.
Ультразвуковой (УЗК)
Применяют для поиска внутренних дефектов в металлических материалах без вскрытия стыка. Строго говоря, УЗК — широкое понятие: оно включает и контроль толщины металла, и измерение скорости звука в материале, и собственно поиск дефектов. Для задачи поиска нарушений сплошности сварного шва точнее использовать термин «ультразвуковая дефектоскопия» (УЗД) — специализированную методику в рамках общего УЗК, ориентированную именно на обнаружение несплавлений, непроваров, шлаковых и газовых включений внутри шва, а не на измерение размеров.
На практике используют дефектоскопы двух основных типов: импульсно-эхо — базовый метод, где прибор посылает ультразвуковой импульс и анализирует отражённый от дефекта сигнал; и приборы с фазированными решётками — более современный класс, который формирует и управляет ультразвуковым лучом электронным способом без механического перемещения датчика, что удобно для сложной геометрии соединения.
ГОСТ Р ИСО 17640-2016 определяет технологию ручного УЗК соединений, выполненных сваркой плавлением, и ориентирован прежде всего на соединения с полным проплавлением в металлических материалах толщиной не менее 8 мм. Контроль сварных соединений ультразвуковым методом особенно востребован там, где нужно выявить несплавления, непровары, включения и другие внутренние нарушения сплошности, а радиография по условиям объекта неудобна, избыточна или связана с радиационной нагрузкой, которой нужно избежать — например, при контроле сварных стыков трубопровода на действующем участке, где невозможно организовать зону ограниченного доступа для радиографии.
В производственной и отчётной документации встречается ещё один термин — «ультразвуковое исследование». В нормативных документах по неразрушающему контролю сварных соединений корректны термины «ультразвуковой контроль» или «ультразвуковая дефектоскопия», тогда как «ультразвуковое исследование» — более общее и не всегда точное обозначение, которое лучше не использовать как замену нормативной терминологии в актах и протоколах контроля.
Радиографический (РК)
Используют для получения изображения внутренней структуры шва. Физическая основа метода: рентгеновское излучение — ионизирующее электромагнитное излучение, которое, проходя сквозь металл, поглощается неравномерно. В зоне дефекта — поры, трещины, непровара — плотность материала ниже, поэтому там поглощается меньше излучения, и на детекторе или плёнке эта зона выглядит темнее (или контрастнее — при цифровой регистрации) относительно бездефектного участка шва. Именно эта неоднородность поглощения позволяет документально подтвердить дефект конкретным снимком — для заказчика, приёмки или архива качества.
В действующей нормативной базе для сварки применяют как минимум ГОСТ ISO 17636-1-2017 для пленочного рентгено- и гаммаграфического контроля и ГОСТ ISO 17636-2-2017 для цифровых детекторов.
На практике источник излучения выбирают между двумя вариантами. Рентгенография использует рентгеновскую трубку — она мобильнее, гибче в настройке параметров съёмки под конкретный объект и хорошо подходит для цеховых условий с доступом к электропитанию. Гаммаграфия использует изотопные источники — они компактнее и применимы в полевых условиях без электропитания, например на трассовых сварных стыках трубопровода, но требуют более строгих мер радиационной безопасности из-за постоянного, а не включаемого по необходимости, излучения источника. Выбор между рентгенографией и гаммаграфией зависит и от толщины и плотности контролируемого металла: для металлов большой толщины изотопные источники с более жёстким излучением иногда остаются практичнее рентгеновской трубки.
Ограничения метода тоже нужно учитывать при организации контроля: зонирование участка проведения РК, оформление документации по радиационной безопасности, квалификация персонала не ниже II уровня по ГОСТ Р ИСО 9712. Всё это делает радиографический контроль организационно сложнее и дороже других методов НК на действующем производстве.
Капиллярный (ПВК)
Методика с использованием проникающих веществ, применяют для обнаружения дефектов, выходящих на поверхность. В основе метода — явление капиллярности: пенетрант самопроизвольно затекает в узкие открытые полости (трещины, поры) под действием сил поверхностного натяжения и смачиваемости материала, а не под давлением. Именно поэтому метод работает только с поверхностными и выходящими на поверхность дефектами — капиллярное затекание возможно только там, где есть открытая полость, соединённая с поверхностью; закрытые внутренние дефекты ПВК не выявляет в принципе.
Ключевой параметр самого пенетранта — вязкость: слишком высокая вязкость снижает проникающую способность жидкости в узкие дефекты, слишком низкая — ухудшает контрастность индикаторного рисунка после проявления и повышает риск стекания состава с наклонных поверхностей до того, как он затечёт в дефект.
Последовательность контроля стандартна: нанесение пенетранта на очищенную поверхность → выдержка для затекания в дефекты → удаление избытка пенетранта с поверхности → нанесение проявителя, который вытягивает пенетрант обратно из полости → визуальный осмотр индикаторного рисунка.
ГОСТ Р ИСО 3452-1-2011 устанавливает основные требования к методу и указывает, что он предназначен для выявления нарушений сплошности, доступных с поверхности материала. Для сварки методика полезна в тех случаях, когда нужно найти поверхностные трещины, поры, непровары или другие открытые дефекты на шве и в прилегающей зоне. Капиллярный метод контроля сварных соединений подходит не для всех материалов и требует соблюдения условий по подготовке поверхности, поэтому его выбирают под конкретную задачу, а не по умолчанию.
Магнитопорошковый (МПК)
Применяют для обнаружения дефектов на наружной поверхности и в приповерхностной зоне сварных швов из ферромагнитных материалов. Физический принцип: в намагниченном шве создаётся магнитное поле; там, где есть дефект — трещина, непровар — магнитное поле встречает препятствие и частично выходит из металла наружу, создавая локальное рассеивание магнитного потока. На это рассеянное поле осаждается нанесённый ферромагнитный порошок, образуя индикаторный рисунок, форма которого повторяет контур дефекта.
Метод работает только с ферромагнитными материалами — теми, что способны намагничиваться под воздействием внешнего магнитного поля. Углеродистые и низколегированные стали для МПК подходят без ограничений. Аустенитные нержавеющие стали (12Х18Н10Т и аналоги) и алюминиевые сплавы — неферромагнитные материалы, и МПК на них физически не работает: магнитное поле в них не создаёт нужного эффекта рассеивания на дефекте. Это одно из наиболее материалозависимых ограничений среди всех методов НК.
Порошок наносят одним из двух способов: сухой порошок — для контроля в цеховых условиях без источника воды, проще в применении на месте; мокрая суспензия (порошок, взвешенный в жидкости) — даёт более высокую чувствительность к мелким дефектам и чаще используется в стационарных лабораторных условиях.
ГОСТ ISO 17638-2018 прямо определяет применение метода для сварных соединений и зоны термического влияния. На практике МПК удобен там, где нужно быстро и достаточно чувствительно найти поверхностные трещины, непровары и другие нарушения сплошности без вскрытия. Для цветных металлов и неферромагнитных материалов технология не подходит, ведь область ее применения заранее ограничена материалом изделия.
Выбор метода НК в зависимости от типа металла

Вы уверены, что процессы у вас на производстве работают так, как нужно?
Нарушения техники безопасности, технологии производства или внеплановые поломки оборудования — это брак продукции, травмы, простои, штрафы и претензии от заказчиков.
CheckOffice позволяет выстроить прозрачную систему контроля и обеспечить полную прослеживаемость всех этапов производства.
Тип металла — один из трёх ключевых критериев выбора метода НК, наряду с толщиной изделия и типом сварного соединения. Это одно из первых правил при составлении программы контроля: часть методов физически неприменима к определённым материалам независимо от того, насколько хорошо они подходят по другим параметрам.
| Тип металла | Применимые методы НК | Неприменимые методы | Обоснование |
|---|---|---|---|
| Углеродистые и низколегированные стали | ВИК, УЗК, РК, ПВК, МПК | — | Ферромагнитны, доступны практически всем методам НК |
| Аустенитные нержавеющие стали (12Х18Н10Т и аналоги) | ВИК, УЗК, РК, ПВК | МПК | Неферромагнитны — не намагничиваются, метод не создаёт рассеивания магнитного потока на дефекте |
| Алюминиевые сплавы | ВИК, УЗК*, РК, ПВК | МПК | Неферромагнитны; УЗК требует смены методики и эталонов настройки из-за акустических свойств материала |
| Цветные металлы (медь, титан) | ВИК, РК, ПВК | МПК | Неферромагнитны; УЗК и РК применимы, но требуют индивидуального подбора параметров под конкретный металл |
Например, на предприятии, которое сваривает и углеродистую сталь, и нержавеющие ёмкости, нельзя использовать единый маршрут контроля по умолчанию: для углеродистой стали МПК — штатный и быстрый метод поиска поверхностных дефектов, а для нержавеющей ёмкости тот же дефект придётся искать капиллярным методом или УЗК, потому что МПК на аустенитной стали не покажет ничего, даже если дефект есть.
*В таблице УЗК для алюминиевых сплавов отмечен отдельно, так как метод применим, но требует настройки под акустические свойства материала, отличные от стали.
Читайте также: Калибровка и поверка оборудования: как организовать учет и контроль
Разрушающий контроль сварных соединений
Используют тогда, когда нужно подтвердить механические свойства шва, технологию сварки или квалификацию процесса более глубоко, чем это делают методы неразрушающего контроля сварных соединений. Основной действующий документ здесь — ГОСТ 6996-66. Он описывает, как определяют механические свойства сварного шва в целом, его отдельных зон и наплавленного металла при разных видах сварки металлов и сплавов.
ГОСТ 6996-66 конкретно охватывает несколько видов испытаний: испытание на статическое растяжение — определяет предел прочности сварного соединения и наплавленного металла; испытание на статический изгиб — оценивает пластичность соединения по углу изгиба до появления трещины; испытание на ударный изгиб (по образцам с надрезом, показатель KCU или KCV) — определяет ударную вязкость металла шва, зоны термического влияния и линии сплавления; измерение твёрдости — фиксирует твёрдость металла шва и зоны термического влияния по отдельным зонам сечения. Отдельно стоит металлографическое исследование структуры металла (макро- и микроструктуры) — оно устанавливает наличие дефектов и характер структуры металла, но регулируется не ГОСТ 6996-66, а отдельным стандартом, ГОСТ 10243-75, и на практике применяется в связке с механическими испытаниями, а не вместо них.
Такая методика нужна не на каждом изделии, а там, где требуется подтверждение по образцам, контрольным соединениям, процедурам аттестации или приемке ответственных конструкций: аттестация процедуры сварки (WPS/PQR) — подтверждает, что выбранная технология сварки в принципе даёт соединение с нужными свойствами; квалификация сварщика — подтверждает, что конкретный сварщик стабильно выполняет соединение по этой технологии; приёмка партии ответственных конструкций — подтверждает соответствие уже изготовленных изделий, а не только процесса.
На практике разрушающий метод особенно важен в тех случаях, когда предприятие работает с ответственными металлоконструкциями, трубопроводами или изделиями, для которых заказчик требует подтверждения механических характеристик шва. Поэтому контроль качества сварки металлоконструкций и трубопроводов нередко строят на сочетании НК и испытаний по образцам.
ГОСТы по контролю качества сварки: актуальный перечень
В обозначениях стандартов есть система, которую полезно различать при ссылке на них в документации. Межгосударственный стандарт — принимается Межгосударственным советом по стандартизации СНГ и обозначается просто «ГОСТ» без буквы «Р»; он регулирует требования к контролю качества сварных соединений сразу для стран-участниц и обеспечивает унификацию методов контроля при поставках между предприятиями разных государств — пример: ГОСТ 3242-79. Национальный стандарт ГОСТ Р — принимается Росстандартом и действует только в России.
Отдельная категория — ГОСТ Р ИСО и ГОСТ ISO: это национальная или межгосударственная адаптация стандартов Международной организации по стандартизации (ISO), которая разрабатывает исходные международные стандарты серии ISO 17xxx на методы неразрушающего контроля сварных соединений. Требования в ГОСТ Р ИСО фактически идентичны или почти идентичны исходному ISO — это важно при работе с иностранными заказчиками, которые ссылаются на ISO напрямую: пример — ГОСТ Р ИСО 17637-2024 — национальный стандарт с прямым принятием ISO 17637. В документации корректно ссылаться на точное обозначение стандарта с указанием года — реквизиты ГОСТ Р и ГОСТ Р ИСО обновляются, и старая редакция может быть уже недействующей.
Для предприятий, которые работают в строительной отрасли, дополнительно применяют своды правил. СП 70.13330.2012 «Несущие и ограждающие конструкции» устанавливает общие требования к монтажу и контролю сварных соединений строительных конструкций, включая приёмку по разделу 10 — отдельно для стальных конструкций и отдельно для сварных соединений при монтаже железобетонных конструкций. СП 16.13330 «Стальные конструкции» задаёт отраслевую специфику именно для стальных конструкций — требования к контролю на всех этапах изготовления и монтажа: качество стали и сварочных материалов, геометрические параметры, качество сварных швов визуальным и ультразвуковым методами. СП не заменяют ГОСТы, а дополняют их, устанавливая объём и методы контроля для конкретных конструктивных решений — то есть ГОСТ описывает, как проводить контроль конкретным методом, а СП — что и в каком объёме нужно проконтролировать на данном типе конструкции.
Для предприятий-экспортёров, которые поставляют оборудование под избыточным давлением на рынок Таможенного союза, отдельно применяется технический регламент ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением» — это регламент именно Таможенного союза, а не ЕАЭС, несмотря на похожее по смыслу название. Он устанавливает неразрушающий контроль сварных соединений как одно из обязательных требований безопасности для допуска оборудования к обращению на территории союза, наряду с гидравлическими или пневматическими испытаниями.
| Основные ГОСТы | Для чего применять |
|---|---|
| ГОСТ 3242-79 | Базовый ориентир по видам проверки сварных соединений и условиям их применения |
| ГОСТ Р ИСО 17637-2024 | Оценка внешнего состояния шва и его геометрических параметров |
| ГОСТ Р ИСО 17640-2016 | Выявление внутренних дефектов с помощью ультразвука |
| ГОСТ ISO 17636-1-2017 | Получение рентгенографического изображения с использованием пленки |
| ГОСТ ISO 17636-2-2017 | Получение рентгенографического изображения с помощью цифровых детекторов |
| ГОСТ Р ИСО 3452-1-2011 | Выявление поверхностных дефектов проникающими веществами |
| ГОСТ ISO 17638-2018 | Обнаружение поверхностных и приповерхностных дефектов магнитопорошковым методом |
| ГОСТ Р ИСО 6520-1-2012 | Система классификации дефектов геометрии и нарушений сплошности |
| ГОСТ 6996-66 | Оценка механических свойств сварных соединений |
| ГОСТ Р ИСО 9712-2019 | Квалификация и сертификация персонала неразрушающего контроля |
Как организовать контроль качества сварки на производстве
Системный контроль качества сварки в соответствии с ГОСТ — выстроенный производственный процесс. На практике он включает входные, операционные и приемочные проверки, назначенных ответственных, методы инспекции под конкретные соединения, единый порядок фиксации результатов и правила работы с несоответствиями.
Если сварщик выполнил шов, мастер принял его на глаз, а документация оформлена постфактум, у предприятия нет нормальной доказательной базы ни для заказчика, ни для внутреннего ОТК, ни для разбора инцидента. Именно поэтому контроль дефектов сварных швов должен отражаться и на практике, и в документации.
Требования охраны труда и СИЗ при проведении методов НК
Методы неразрушающего контроля различаются не только по физическому принципу, но и по уровню опасности для персонала — от практически безопасного ВИК до потенциально опасного радиографического контроля с источником ионизирующего излучения. Требования к охране труда стоит закладывать в регламент контроля так же обязательно, как и методику самой проверки: по каждому методу отдельно определяют состав СИЗ, специальные условия проведения и квалификацию персонала.
| Метод НК | Обязательные СИЗ | Специальные условия | Квалификация персонала |
|---|---|---|---|
| ВИК | Защитные очки при работе с лупой и источником подсветки | Достаточное освещение рабочей зоны | Не ниже I уровня по ГОСТ Р ИСО 9712 |
| УЗК | Стандартная спецодежда, минимальные требования | Эргономика при длительной ручной работе с датчиком | Не ниже II уровня по ГОСТ Р ИСО 9712 |
| РК | Средства радиационной защиты: дозиметр, защитный фартук или экран | Зонирование участка проведения контроля, вентиляция при работе с некоторыми источниками, лицензия Роспотребнадзора на работу с источниками ионизирующего излучения | Не ниже II уровня по ГОСТ Р ИСО 9712, отдельный допуск к работе с ионизирующим излучением |
| ПВК | Перчатки, защитные очки, респиратор при аэрозольных пенетрантах | Вентиляция помещения при работе с химическими составами | Не ниже II уровня по ГОСТ Р ИСО 9712 |
| МПК | Перчатки, защитные очки, средства защиты от контакта с жидкостью при мокрой суспензии | Отдельное рабочее место при использовании суспензии | Не ниже II уровня по ГОСТ Р ИСО 9712 |
Радиографический контроль требует отдельного внимания при организации работ: помимо СИЗ и зонирования, предприятию нужна лицензия Роспотребнадзора на работу с источниками ионизирующего излучения, а сам участок РК оформляют как зону с ограниченным доступом на время проведения контроля — без этого метод нельзя применять даже при наличии оборудования и обученного персонала.
Собственный НК или аутсорсинг
Не всегда экономически оправданно держать полный комплект оборудования и аттестованный персонал под все методы НК внутри предприятия. Решение об аутсорсинге обычно принимают по трём критериям.
Во-первых, объём контроля недостаточен для окупаемости собственного оборудования — особенно это касается радиографического и ультразвукового контроля с фазированными решётками: такое оборудование стоит дорого, а если объём швов, требующих РК или сложного УЗК, невелик и нерегулярен, содержать собственную лабораторию невыгодно. Во-вторых, метод требует специальной лицензии или аккредитации — прежде всего это касается РК из-за требований радиационной безопасности: получать и поддерживать лицензию Роспотребнадзора ради нескольких проверок в квартал часто не имеет смысла. В-третьих, независимая сторона требуется заказчиком или нормативным документом — часть контрактов и стандартов на ответственные конструкции прямо требуют, чтобы контроль проводила независимая от производителя лаборатория, а не внутренний ОТК.
На аутсорсинг чаще передают именно специализированные методы НК — РК и УЗК с фазированными решётками, — а не базовый ВИК, который логично оставлять на площадке как первую линию проверки силами собственного персонала.
При выборе внешней лаборатории для НК ключевой критерий — аккредитация. Аккредитованная лаборатория НК должна соответствовать ГОСТ ISO/IEC 17025 — это межгосударственный стандарт компетентности испытательных лабораторий, без буквы «Р» в обозначении, что подтверждает признание результатов контроля не только в России. Перед заключением договора стоит запросить у лаборатории область аккредитации — не любая аккредитованная лаборатория аттестована на все методы НК и все типы материалов, которые нужны конкретному предприятию.
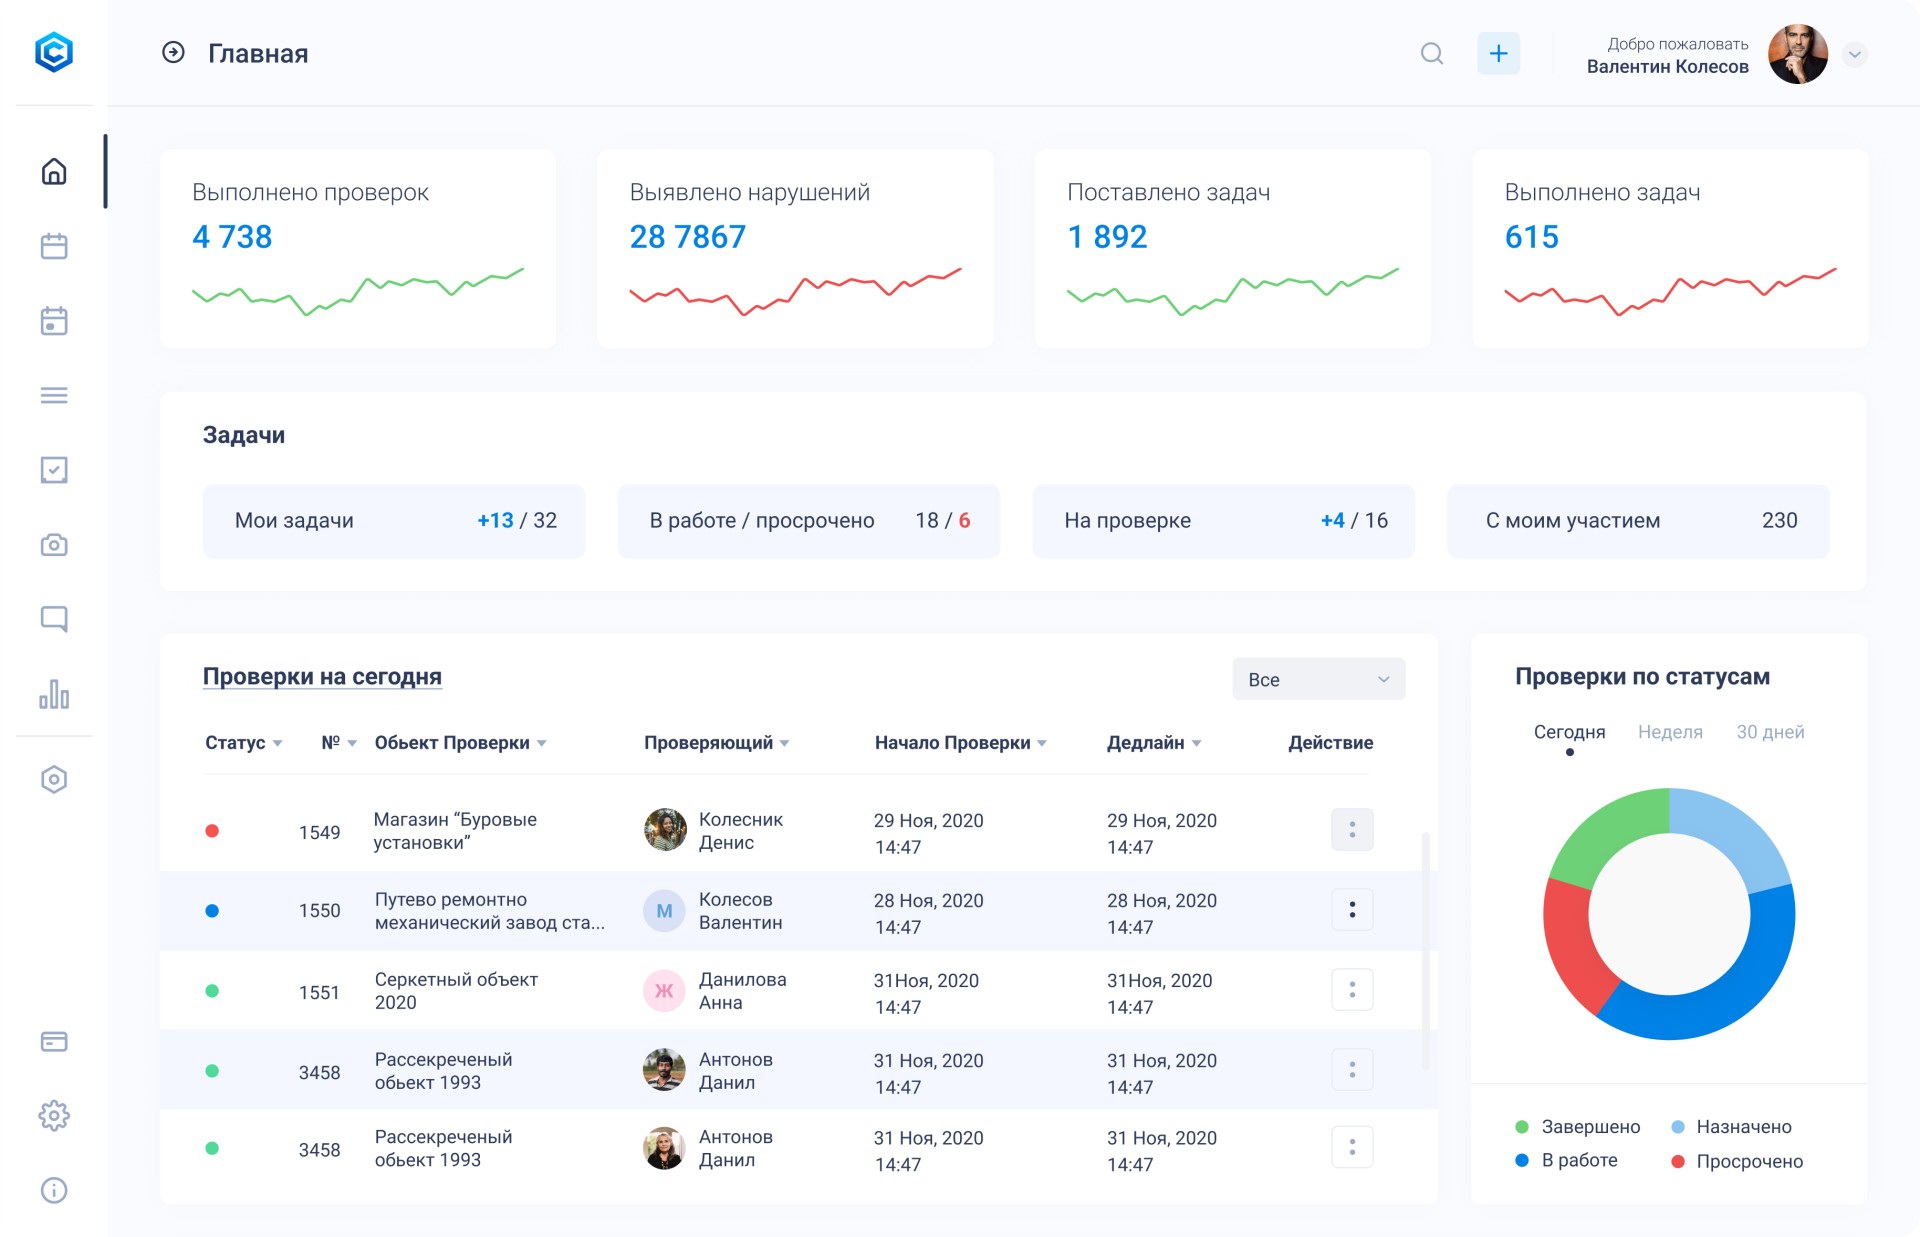
Для этой задачи удобно использовать цифровой формат. CheckOffice — сервис для проверок, задач и контроля устранения замечаний на базе электронных чек-листов. Для проверки качества сварки на производстве он полезен следующим:
- операционный и приемочный контроль можно вести в мобильном приложении по единым чек-листам;
- выявленные дефекты сварных швов фиксируются с фотодоказательством и комментариями;
- по замечанию сразу создается задача на исправление или дополнительную проверку;
- ОТК и мастер получают готовые отчеты по участку, партии или изделию;
- данные остаются в системе и пригодны для последующего анализа несоответствий и повторяющихся ошибок.
Для производственной площадки CheckOffice — эффективный способ контролировать качество сварки. Руководитель видит, где возникают повторяющиеся ошибки, ОТК получает единый формат фиксации, а мастер — понятный инструмент для инспекции на участке без бюрократии.
В качестве практического дополнения используйте смежные материалы CheckOffice — «Чек-лист сварщика» и «Чек-лист проверки требований к технологическим процессам и рабочему персоналу. Электросварочные работы». Эти формы помогают взять за основу уже готовую структуру проверки и адаптировать ее под конкретный производственный процесс.



Читайте также: Виды технического контроля: методы, классификация, организация технического контроля производства
FAQ: частые вопросы
Как выбрать методику проверки для конкретной задачи?
Выбирают по нескольким параметрам:
- материалу;
- толщине;
- типу сварного соединения;
- доступу к зоне проверки;
- требованиям заказчика;
- нормативной документации на изделие.
Для видимых поверхностных дефектов базовым остается ВИК, для внутренних нарушений сплошности чаще используют УЗК или РК, для поверхностных трещин на отдельных материалах — ПВК или МПК. В производственной практике правильный выбор методики всегда привязывают к технической документации, уровню ответственности конструкции и применимому ГОСТу, а не к удобству исполнителя.
Кто на производстве отвечает за приемку сварных швов?
Обычно в процессе участвуют мастер участка, сотрудник ОТК, а по ответственным конструкциям — инженер по качеству или представитель заказчика, если это предусмотрено документацией. Важно, чтобы порядок приемки, полномочия и подписи были заранее закреплены в технологических и производственных документах, а не определялись по ситуации.
Что делать, если в шве выявлено недопустимое отклонение?
Такой шов нельзя передавать на следующую операцию или в отгрузку без отдельного решения. Сначала отклонение фиксируют в документации, затем определяют порядок доработки, повторной проверки или выбраковки участка. Если подобные случаи повторяются, имеет смысл разбирать не только сам шов, но и причины: подготовку деталей, режим, сборку, оснастку и организацию работ на участке.
Как оформлять результаты проверки в документации?
Результат должен быть привязан к конкретному изделию, узлу или участку шва. В записи обычно указывают номер изделия, зону проверки, дату, исполнителя, выявленные отклонения или отметку о соответствии, а также решение по дальнейшему допуску. Чем точнее оформлена такая запись, тем проще подтвердить качество при приемке, внутреннем разборе или споре с заказчиком.