





Коротко о главном
- Бережливое производство (Lean) выросло из системы Toyota и строится на пяти принципах: ценность, поток создания ценности, непрерывный поток, вытягивание и совершенствование. Философская основа — кайдзен, культура постоянных небольших улучшений.
- Цель — устранить семь групп потерь: ожидания, лишнюю транспортировку, избыточные запасы, брак, лишнюю обработку и перепроизводство.
- Ключевые инструменты: JIT («точно вовремя») сокращает запасы и время цикла, 5S наводит порядок на рабочих местах, TPM снижает простои оборудования, визуальный менеджмент делает процессы прозрачными, стандартизация (СОП) закрепляет результат.
- Инструменты работают только в связке и при вовлечении и руководства, и рядовых сотрудников — иначе быстро превращаются в формальность.
- Цифровые инструменты вроде электронных чек-листов CheckOffice заменяют бумажные СОП и журналы ТО, ускоряют сбор данных и делают историю по каждому участку и единице оборудования прозрачной.
Бережливое производство — это набор методов, смысл которых — создавать большую ценность для потребителя за счёт меньших усилий со стороны предприятия.
Суть концепции бережливого производства в том, что не все действия работников имеют добавленную стоимость для компании и создают ценность для клиентов. Отказ от таких действий позволит с меньшими усилиями выполнять заказы.
Представьте завод по производству автомобильных деталей, где основной задачей является изготовление коленчатых валов для двигателей. В процессе работы на одном из станков произошел сбой, и его необходимо остановить для диагностики и ремонта. Затем выясняется, что необходимые запасные части находятся на другом складе и их нужно доставить, что отнимает дополнительное время. Оператор машины несколько раз отвлекается на консультации с техническим персоналом о неполадках на других участках производства.
Эффективным действием в этом случае является непрерывное производство коленчатых валов. Все остальные действия, включая ожидание запасных частей, сбои оборудования и консультации, являются потерями, которые отвлекают от основной цели и снижают производительность работы завода.
История и принципы бережливого производства
Бережливое производство выросло из производственной системы Toyota (Toyota Production System), которую в 1950-х годах разрабатывал инженер Тайити Оно. Компания восстанавливала автомобильное производство в послевоенной Японии с ограниченными ресурсами — и вместо наращивания объёмов сделала ставку на устранение всего, что не создаёт ценности для клиента. В 1980–90-х годах западные консультанты и исследователи адаптировали японский опыт и ввели международный термин Lean manufacturing — сегодня это синоним бережливого производства, который используют наравне с русским термином.
В основе концепции лежат пять принципов:
- Ценность — то, за что клиент готов платить, определяется его потребностями, а не удобством производителя.
- Поток создания ценности — вся последовательность операций от сырья до готового продукта, где нужно видеть каждый этап, включая те, что не добавляют ценности.
- Непрерывный поток — продукт движется по процессу без остановок, партий и накопления запасов между этапами.
- Вытягивание — производство запускается по фактическому спросу следующего этапа или клиента, а не по прогнозу.
- Совершенство — постоянный, никогда не заканчивающийся поиск и устранение потерь.
Философской основой всей системы служит кайдзен — практика непрерывных небольших улучшений, в которую вовлечены не только менеджеры, но и рядовые сотрудники на местах. Именно кайдзен связывает между собой конкретные инструменты — 5S, стандартизацию, визуальный менеджмент: без культуры постоянных микро-улучшений любой из них быстро превращается в разовую акцию. На практике кайдзен часто оформляют как кайдзен-событие — рабочая группа из нескольких сотрудников за 3–5 дней разбирает конкретную потерю на участке и внедряет решение.
Прежде чем переходить к конкретным инструментам, разберём, с чего начинается их выбор — с диагностики текущих процессов.
Группы потерь
- Лишние ожидания. Они связаны с временем простоя, когда процесс остановлен и ничего не происходит.
- Лишняя транспортировка. Это результат недостатков в организации логистики продукции.
- Избыточные запасы. Они появляются, когда материалы приобретены в объемах, превосходящих текущие потребности. Как итог - материалы остаются неиспользованными.
- Брак и переделка. Возникают, когда исполнитель не способен гарантировать идеальное качество и вынужден искать помощь у другого специалиста.
- Лишняя обработка. Происходит, когда выполняемые операции над продуктом не важны с точки зрения клиента.
- Перепроизводство. Возникает, когда производится больше продукции, чем требуется.
Перед тем, как внедрять концепцию бережливого производства на предприятии, обычно проводят диагностику текущей ситуации. Нужно это для того, чтобы найти «узкие горлышки», то есть этапы производства, на которых процесс прерывается или замедляется. Затем можно переходить к следующему этапу - подбору инструментов бережливого производства.
Вы уверены, что процессы у вас на производстве работают так, как нужно?
Нарушения техники безопасности, технологии производства или внеплановые поломки оборудования — это брак продукции, травмы, простои, штрафы и претензии от заказчиков.
Бережливое производство требует диагностики текущего состояния до начала любых изменений — иначе инструменты внедряются наугад. Стандартный инструмент такой диагностики — картирование потока создания ценности, или value-stream mapping (VSM). Это визуальная схема, где прямоугольниками обозначают процессы, треугольниками — запасы, а стрелками — потоки материалов и информации между этапами.
Построение VSM-карты проходит в три шага:
- Карта текущего состояния — по каждому этапу процесса фиксируют время цикла, объём запасов, время ожидания между операциями.
- Анализ и выявление потерь — на карте становится видно, какие этапы создают ценность для клиента, а какие — только удлиняют процесс.
- Карта целевого состояния — на основе анализа проектируют, как процесс должен выглядеть после устранения найденных потерь.
Например, завод по производству автомобильных деталей строит VSM для линии сборки коленчатых валов и обнаруживает 4 часа ожидания между участками сборки и покраски — деталь физически готова, но простаивает из-за несогласованного графика смен. Именно то, какие потери показывает карта, определяет выбор инструмента: ожидание между этапами решает JIT, беспорядок на рабочих местах — 5S, частые поломки оборудования — TPM. CheckOffice позволяет выстроить прозрачную систему контроля и обеспечить полную прослеживаемость всех этапов производства.
Инструменты бережливого производства на предприятии
Роль руководства и вовлечение персонала
Любой инструмент бережливого производства без вовлечённости людей превращается в формальность: чек-лист 5S, который никто не поддерживает, или СОП, которую никто не читает. Внедрение Lean держится на двух ролях одновременно.
Руководство участвует не декларативно, а действием: через регулярные Gemba-обходы — личное присутствие руководителей на производственных участках, где потери видны своими глазами, а не по отчётам, — и через каскадирование целей, когда стратегический KPI по снижению потерь транслируется до уровня конкретного участка и смены.
Рядовые сотрудники — источник знаний о реальных потерях, которые не видны из кабинета. Систему кайдзен-предложений строят просто: сотрудник фиксирует замеченную потерю, группа разбирает предложение и внедряет улучшение. Например, оператор предлагает переставить инструментальную тележку ближе к станку — экономия 8 минут за смену на каждом рабочем месте.
Рассмотрим каждый из ключевых инструментов подробнее — и разберём, как эти принципы выглядят на реальном производстве.
Just In Time или «Точно вовремя»
Инструмент направлен на уменьшение времени производственного цикла и заключается в предоставлении услуг, материалов и других ресурсов строго по мере их необходимости. Это позволяет сократить объёмы партий до минимально выгодного в экономическом плане и сбалансировать численность сотрудников, оборудования и материала.
В основе JIT — вытягивающая система: следующий этап процесса или заказ клиента подаёт сигнал, и только тогда запускается производство предыдущего этапа. Это противоположность толкающей системе, где участки производят партиями по прогнозу и передают их дальше независимо от того, готов ли следующий этап их принять.
Сигналом запуска обычно служит канбан — физическая карточка или её электронный аналог, который перемещается вместе с материалом и показывает, что пора пополнить или изготовить партию. Логистика при этом играет не второстепенную роль: внутри цеха она отвечает за стандартизированные маршруты перемещения материалов и время такта как ориентир для транспортных операций, а во внешних поставках — за переход от редких крупных партий к частым поставкам небольшими объёмами от проверенных поставщиков.
Например, сборочный цех запускает изготовление узла только после поступления заказа с главного конвейера — вместо того чтобы держать узлы про запас. У JIT есть и обратная сторона: система работает только при надёжных поставщиках — сбой поставки одного компонента без буферного запаса останавливает всю линию, поэтому JIT требует более тщательного выбора и мониторинга контрагентов, чем классическая схема с запасами.
5S

Вы уверены, что процессы у вас на производстве работают так, как нужно?
Нарушения техники безопасности, технологии производства или внеплановые поломки оборудования — это брак продукции, травмы, простои, штрафы и претензии от заказчиков.
CheckOffice позволяет выстроить прозрачную систему контроля и обеспечить полную прослеживаемость всех этапов производства.
Задача системы 5S — организовать порядок на рабочих местах, поддерживать чистоту и укреплять дисциплину, чтобы устранять потери из-за лишних этапов обработки, ненужных перемещений и лишнего ожидания.
Система включает пять принципов организации рабочего места:
- Сортировка — на рабочем месте оставляют только нужные для текущей задачи предметы, лишнее помечают красными бирками и убирают или утилизируют.
- Рациональное расположение — принцип «место для всего, всё на своём месте»: под каждый инструмент и материал закрепляют конкретное место, часто со схемой или контуром на стене.
- Уборка — регулярную уборку совмещают с осмотром оборудования, чтобы сразу заметить утечку, износ или отклонение от нормы.
- Стандартизация — состояние рабочего места фиксируют фотоэталоном, чтобы любой сотрудник мог сверить текущий вид с образцом.
- Совершенствование — состояние 5S поддерживают регулярными аудитами, а не разовой акцией; найденные отклонения становятся материалом для кайдзен-предложений.
Типичная ошибка внедрения — разовая генеральная уборка без закреплённых стандартов и ответственных: через месяц рабочее место возвращается к исходному состоянию. 5S работает только как постоянная практика, а не разовое мероприятие.
Этап «Уборка» напрямую связан со следующим инструментом — регулярный осмотр оборудования во время уборки становится первым шагом к автономному обслуживанию в TPM. А сама система 5S для большинства предприятий становится первым шагом освоения кайдзен-культуры: ежемесячный аудит рабочего места по чек-листу 5S наглядно показывает, что уже соблюдается, а что требует улучшения.
ТРМ (Total Productive Maintenance)
Инструменты бережливого производства направлены на снижение потерь — в случае предприятия потерями могут быть в том числе простои оборудования, которые возникают из-за сбоев и поломок. Суть TPM в таком случае — поддерживать оборудование в хорошем состоянии за счёт регулярной профилактики. Это позволяет устранить потери из-за лишнего ожидания и брака.
Проблема реактивного подхода — ремонт по факту поломки — в том, что аварийный ремонт обходится дороже планового технического обслуживания (Maintenance): по внешним оценкам — в 2–3 раза, а для критичного технологического оборудования разрыв может быть ещё больше.
Ключевой показатель результата TPM — OEE (общая эффективность оборудования), который считают по формуле: Доступность × Производительность × Качество. Например, если оборудование доступно 90% времени, работает на 85% от номинальной скорости и выпускает 98% продукции без брака, OEE составит 90% × 85% × 98% ≈ 75%. Мировым нормативом «отличного» результата в серийном производстве считается OEE от 85% — это ориентир, который ещё в 1984 году в книге «Введение в TPM» предложил японский специалист Сейити Накадзима; большинство производств работает в диапазоне 60–85%.
Для этого на производстве могут быть добавлены следующие действия:
| Вид обслуживания | Когда применять | Пример действия |
|---|---|---|
| Оперативный ремонт (Reactive) | После отказа оборудования | Улучшение конструкции узла по итогам поломки, чтобы устранить повторение |
| Обслуживание на базе прогнозов (Predictive) | По данным датчиков вибрации, температуры | Замена подшипника за 2–7 дней до расчётного отказа |
| Автономное обслуживание (Autonomous) | Ежедневно, силами оператора | Помощник машиниста проходит маршрут осмотра оборудования по чек-листу перед сменой |
Пример из практики. На цементном заводе SLK Cement помощники машинистов до цифровизации осматривали оборудование по бумажным позитив-листам и передавали данные мастеру устно — информация искажалась или терялась при переносе в SAP, а в конце месяца в цехах могли писать «всё исправно» на бумаге, притом что в системе уже накопились 20–40 неотработанных уведомлений о неисправностях на одного инженера. По опыту инженеров отдела надёжности завода, аварийный ремонт обходится там в 5–10 раз дороже планового — именно это стало одним из аргументов для внедрения.
После перехода на электронные чек-листы с фото и видео обход сократился с двух и более осмотров в сутки до одного, а время самого обхода — с 8 часов до 2–3 часов. Сегодня с системой работают около 100 сотрудников трёх уровней: помощники машинистов проводят осмотры, инженеры ведут инспекции второго уровня и анализируют 5–6 ежедневных чек-листов по авариям и дефектам, а руководители цехов и директор завода получают отчёты автоматически.
Сотрудники сначала отнеслись к системе настороженно, но один из дежурных электриков разобрался в интерфейсе самостоятельно, без обучения — показатель того, насколько снизился порог входа по сравнению с бумажной системой.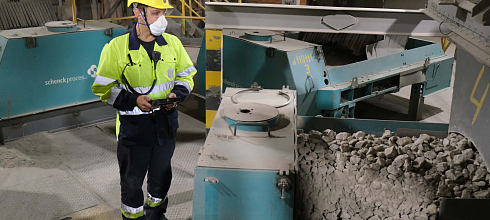
Современные решения для повышения надежности работы оборудования: опыт SLK Cement
Практические шаги внедрения TPM: составить реестр оборудования с классификацией по критичности для производства; разработать регламент ТО для каждой единицы; обучить операторов базовым навыкам автономного обслуживания; перевести журналы ТО из бумажного вида в электронный — например, в чек-листы CheckOffice, где история обслуживания каждой единицы оборудования хранится в одном месте.
Визуальный менеджмент
Суть метода заключается в том, чтобы сделать работу на производстве наглядной: расположить детали, инструменты в определённом порядке, сделать информацию о производственных операциях и сведения об эффективности работы прозрачными для всех участников процесса.
Кроме цветовой маркировки, к инструментам визуального менеджмента относятся:
- Канбан-доски — физические или цифровые доски, где карточки задач или материалов перемещаются между колонками по статусу.
- Информационные стенды с KPI участка — доска показателей, которую обновляют каждую смену: план, факт, брак, простои.
- Andon-система — световая или звуковая сигнализация, которая срабатывает при отклонении от нормального хода процесса и сразу привлекает внимание к проблеме.
- Разметка полов и рабочих зон — выделенные зоны для материалов, готовой продукции, прохода и брака.
Визуальный менеджмент закрепляет результаты 5S: если 5S определяет, что где должно лежать, то визуальные инструменты делают это состояние видимым и легко проверяемым. Критерий хорошего визуального менеджмента прост: любой сотрудник, включая нового, должен за 30 секунд понять статус процесса на участке — без вопросов и уточнений у коллег. Это снижает время на оперативные совещания и устраняет потери из-за искажения информации при передаче «из уст в уста».
Стандартизация процедур
На производстве должны быть специальные инструкции, которые определяют поэтапную последовательность выполнения любой операции. Международный эквивалент таких инструкций — СОП, или SOP (Standard Operating Procedure).
Хорошая СОП обычно содержит: цель операции, область применения, ответственных за выполнение, необходимые материалы и инструменты, пошаговую последовательность действий (желательно с фотографиями каждого шага), критерии качества результата и порядок действий при отклонениях.
Инструкции стоит разрабатывать совместно с работниками — так вы точно не упустите ничего важного и не добавите ничего лишнего: именно операторы знают реальные шаги и типичные ловушки процесса, которые не видны со стороны. На практике это оформляют как короткую сессию на 30–60 минут с группой из 3–4 сотрудников, которые фактически выполняют операцию. Периодически такие инструкции стоит пересматривать и актуализировать — пересмотр СОП логично встраивать в тот же цикл, что и кайдзен-предложения: когда находят улучшение, обновляют и инструкцию.
Чтобы проверять соблюдение работниками полученных инструкций и контролировать состояние оборудования, можно внедрить систему контроля при помощи электронных чек-листов в CheckOffice. Чек-лист в системе становится цифровой версией СОП, которую сотрудник проходит шаг за шагом при выполнении задачи — с фото-подтверждением каждого этапа вместо разового подписания бумажной инструкции.
Измеримые результаты внедрения
Без измерений нет управления: чтобы обосновать инвестиции в Lean-инструменты, нужны конкретные метрики до и после внедрения.
| Метрика | Что измеряет | Типичный эффект Lean |
|---|---|---|
| OEE | Общую эффективность оборудования | Рост к ориентиру 85%+ |
| Время цикла (cycle time) | Сколько занимает один проход единицы продукции по процессу | Сокращение за счёт устранения ожиданий |
| Процент брака | Долю несоответствующей продукции | Снижение за счёт стандартизации операций |
| Незавершённое производство | Объём материалов «в процессе», не ставших готовой продукцией | Снижение при переходе на вытягивающую систему |
| Простои оборудования | Время неплановых остановок | Снижение за счёт TPM |
| Выработка на человеко-час | Производительность труда | Рост за счёт устранения потерь |
Совокупный эффект от связки инструментов выше, чем сумма отдельных эффектов: VSM показывает, где искать потери, 5S и визуальный менеджмент делают проблему заметной, TPM устраняет простои, JIT и стандартизация закрепляют результат — система работает только как единое целое.
Начните свой путь к автоматизации бизнес-аудитов
Цифровые инструменты не заменяют принципы бережливого производства — они усиливают их, устраняя потери из-за ручных ошибок, ожидания отчётов и непрозрачности данных между сменами и участками.
Чтобы проверять соблюдение работниками полученных инструкций и контролировать состояние оборудования, можно внедрить систему контроля при помощи электронных чек-листов в CheckOffice.
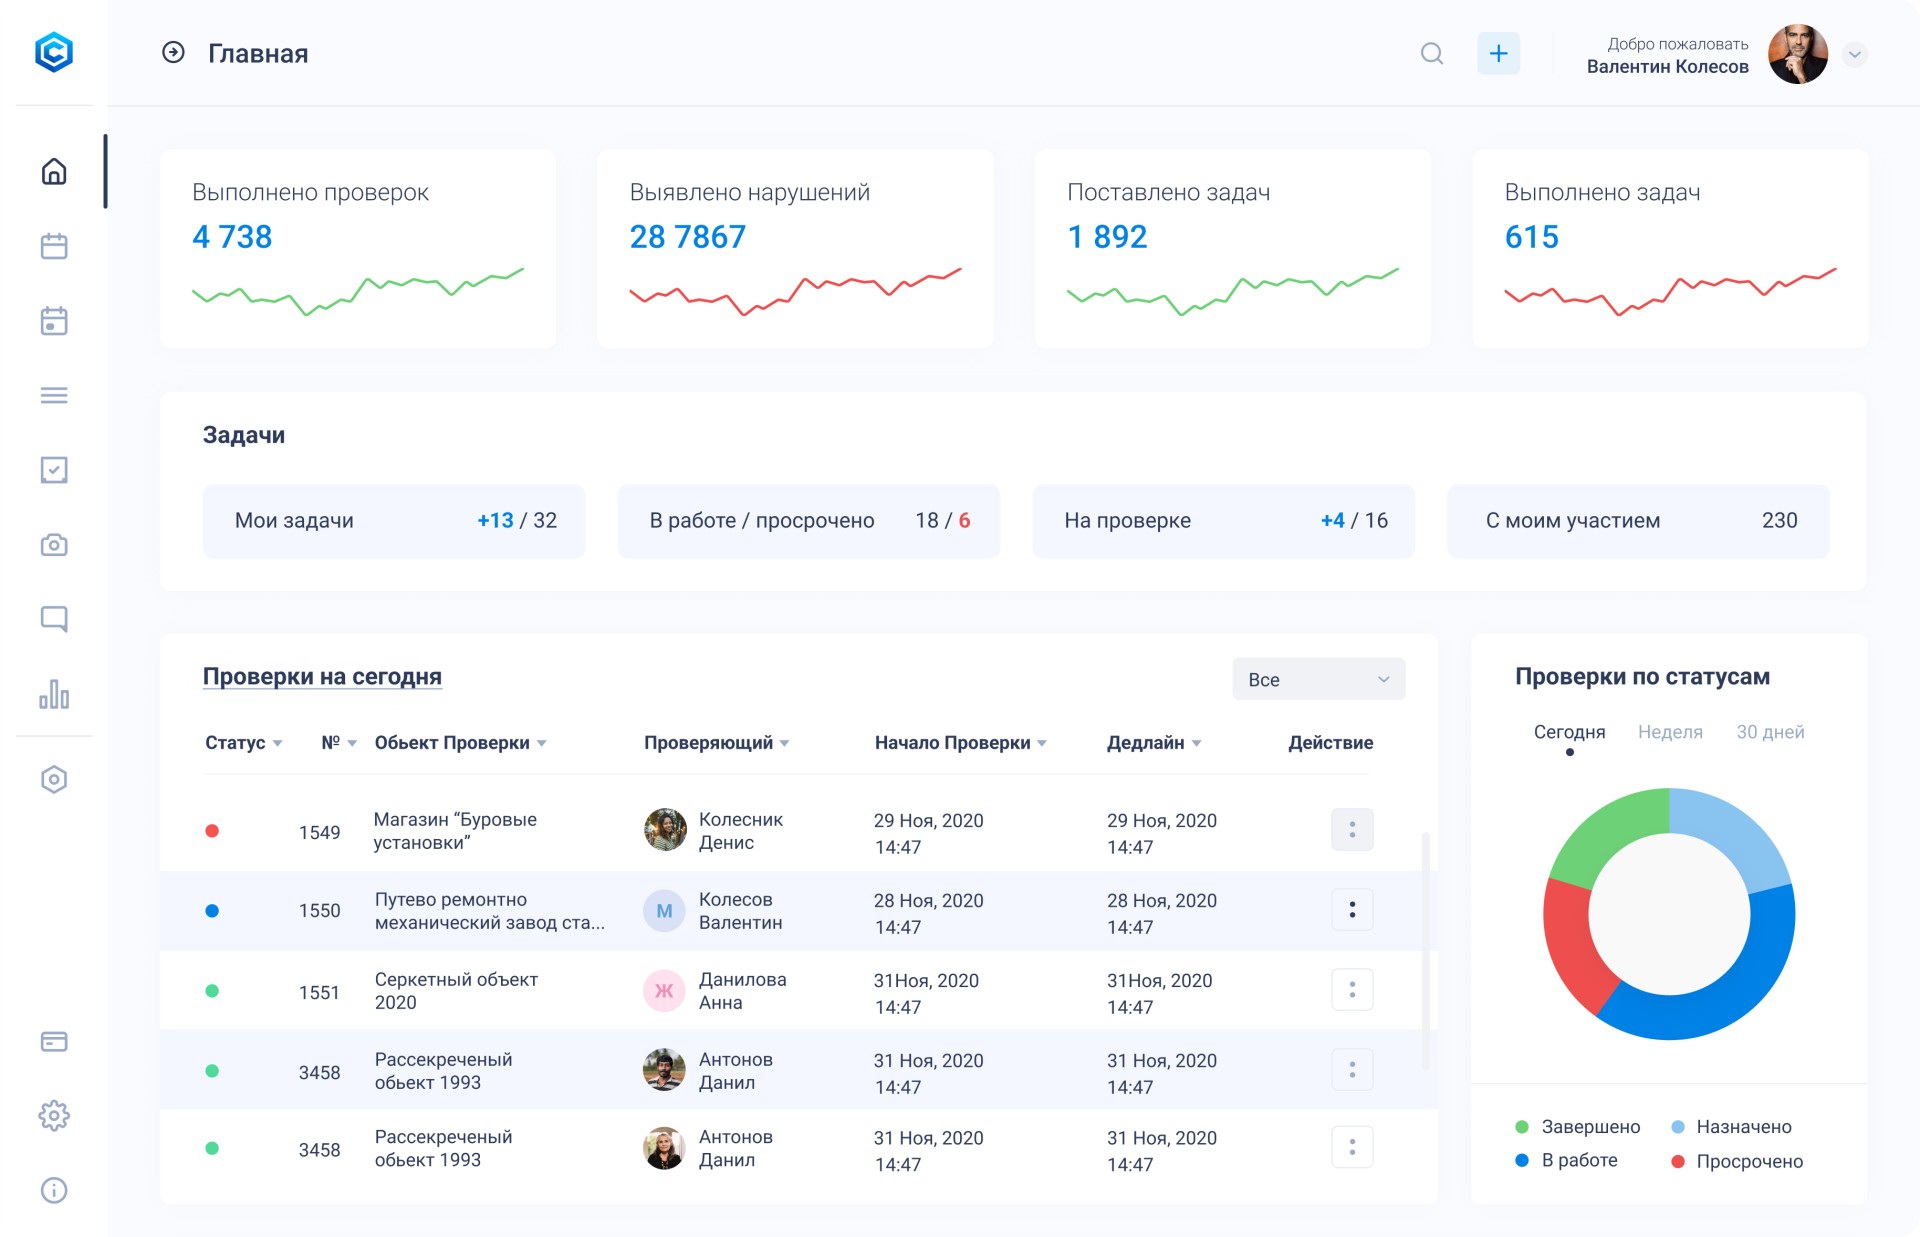
Это даст несколько преимуществ:
-
Экономия времени. Процесс создания и заполнения электронного чек-листа достаточно быстрый, а полученные результаты будут сразу отправлены в личный кабинет ответственного сотрудника.
-
Достоверность данных. При заполнении электронных чек-листов можно добавить вложения: фото или видео, текстовый комментарий, поставить подпись или приложить аудиозапись. Это минимизирует влияние человеческого фактора.
-
Возможность поставить задачи на устранение нарушений. Если проверяющий заметил нарушение, он может сразу же назначить задачу ответственному сотруднику по ликвидации несоответствия.
-
Возможность анализировать данные. Собранные в результате проверок данные автоматически формируются в таблицы и графики, чтобы сделать восприятие информации простым и наглядным.
В нашей бесплатной библиотеке есть готовые чек-листы, которые помогут контролировать качество продукции и работу сотрудников на предприятиях.